引言
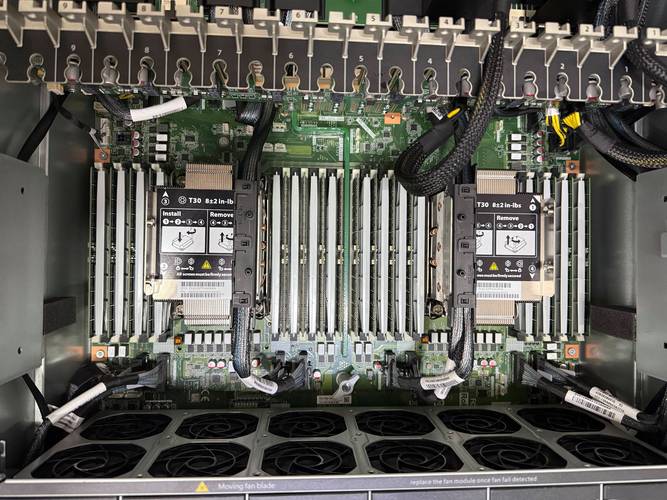
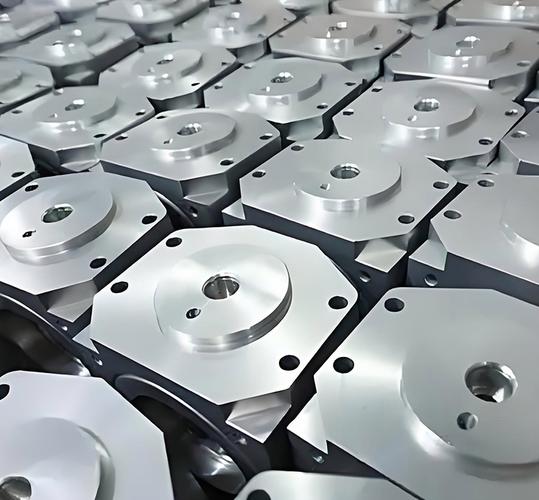
在現代制造業中,加工中心(CNC加工中心)是精密零件生產的核心裝備;而服務器作為數據中心的基礎硬件,其內部配件同樣以高精度、高可靠性要求著稱。兩者看似分屬不同領域——一個是重型機械加工,一個是IT基礎設施——但事實上,服務器配件的制造與加工中心有著深度的交集。本文將探討加工中心在服務器配件生產中的角色,以及服務器配件對加工中心提出的特殊要求。
一、服務器配件的制造挑戰
服務器配件種類繁多,包括但不限于:
- 散熱器:如CPU/GPU散熱片、熱管、液冷板,要求極高的平面度與微細流道。
- 機箱與導軌:需要精確的折彎、沖壓和孔位加工,以保證插入/拔出順暢。
- 連接器與背板:插針、屏蔽罩、固定支架,涉及微米級公差。
- 電源模塊外殼:需兼顧散熱、電磁屏蔽和結構強度。
- 硬盤托架、PCIe支架:批量大且一致性要求高。
這些配件的共同特點是:材料多樣(鋁合金、銅、不銹鋼、工程塑料)、結構復雜、公差嚴格,并且往往需要大批量、高節拍生產。
二、加工中心在服務器配件生產中的應用
加工中心(尤其是立式加工中心、鉆攻中心和高速龍門加工中心)在服務器配件制造中扮演關鍵角色:
1. 散熱器鰭片加工
鋁合金散熱片通常通過鏟齒或銑削工藝形成密集薄鰭片。高速加工中心配合專用刀具可以一次成型數十甚至上百片鰭片,保證間距一致、無毛刺。
2. 液冷板流道銑削
液冷板內部流道需要深度一致、表面光滑以降低流阻。加工中心采用高轉速主軸和微量潤滑,實現無毛刺的精密銑削,再通過攪拌摩擦焊或真空釬焊封裝。
3. 連接器與屏蔽罩的精密鉆孔與攻絲
服務器背板上的密集連接器孔位,要求位置精度±0.02mm以內,加工中心配合多主軸或轉塔刀庫可以高效完成鉆、鉸、攻絲復合加工。
4. 機箱面板與結構件銑削
服務器前面板開孔、EMI彈片安裝槽,常使用加工中心進行異形輪廓銑削,保證美觀與電磁屏蔽效能。
5. 快速換型與柔性生產
不同服務器型號的配件變化快,加工中心通過程序調用、快換夾具和在線測量,實現多品種、小批量至大批量的柔性切換。
三、服務器配件對加工中心的要求
服務器配件的制造反過來對加工中心提出了特殊要求:
| 要求維度 | 具體內容 |
|---------|----------|
| 精度 | 定位精度≤±0.005mm,重復定位精度≤±0.003mm,以滿足微孔和薄壁加工 |
| 主軸轉速 | 小刀具加工時需要20,000-40,000rpm甚至更高 |
| 快移速度 | 大批量生產要求高速位移,縮短非切削時間 |
| 熱穩定性 | 長時間連續加工時,主軸和絲杠熱變形需控制在微米級 |
| 排屑與冷卻 | 鋁屑、銅屑需高效排出,避免劃傷表面;微量潤滑或高壓冷卻 |
| 自動化接口 | 與機器人、料倉、在線檢測集成,實現無人化夜班生產 |
四、典型配置方案
針對服務器配件加工,常見的加工中心配置如下:
- 鉆攻中心:主軸轉速24000rpm,刀庫21把,適用于散熱片、小支架的鉆孔攻絲。
- 立式加工中心:三軸行程600×400×350mm,主軸12000rpm,適用于液冷板和機箱面板。
- 高速龍門加工中心:適用于大型服務器機柜結構件,帶光柵尺全閉環。
- 五軸加工中心:用于復雜曲面散熱器和異形連接器,減少裝夾次數。
配合氣動/液壓夾具、真空吸盤和專用仿形治具,可進一步提升效率與一致性。
五、質量檢測與過程控制
服務器配件的可靠性直接影響數據中心運行,因此加工中心需集成或銜接檢測環節:
- 在線測頭:加工后自動測量關鍵尺寸,補償刀具磨損。
- 表面粗糙度儀:抽檢流道和密封面。
- 清潔度檢測:避免金屬顆粒殘留導致短路。
- 數據追溯:每件產品的加工參數、刀具壽命上傳MES系統。
六、自動化與智能制造趨勢
未來服務器配件加工將更依賴加工中心與自動化的融合:
- 機器人上下料配合零點定位系統,實現數小時無人值守。
- 數字孿生:在虛擬環境中驗證加工程序和節拍。
- 自適應控制:根據主軸負載自動調整進給,延長刀具壽命。
- 模塊化夾具:適應不同代服務器配件的快速換型。
##
加工中心是服務器配件從設計圖紙走向實物的關鍵橋梁。服務器配件的高精度、高一致性和快速迭代,不斷推動加工中心向更高轉速、更高精度和更高自動化水平演進。對于制造企業而言,合理選擇加工中心并優化工藝,是在服務器供應鏈中保持競爭力的必要條件。如果您的產線正在規劃或升級服務器配件加工能力,建議從具體零件特征和批量出發,匹配相應的加工中心類型與自動化方案。